四方电气牙签全自动包装机控制系统设计
摘要
本文针对牙签全自动包装机的高速、高精度控制需求,设计了一套基于四方电气伺服驱动与PLC控制系统的全自动包装解决方案。系统以四方VD系列变频器、VS系列伺服驱动器及EA系列PLC为核心,实现牙签从理料、计数、制袋、充填到封口、切断的全流程自动化控制。实际运行表明,该系统包装速度可达120-180包/分钟,计数精度达±1根,封口温度控制精度±1℃,整体性能满足牙签包装行业高效、稳定、卫生的生产要求。
1. 引言
牙签作为日用消费品,市场需求量大,但单件价值低、体积小,对包装效率与计数精度要求极高。传统人工包装或半自动设备存在速度慢、计数误差大、卫生条件难以保障等问题。随着伺服控制技术与PLC运动控制技术的发展,全自动牙签包装机逐渐成为行业主流。
四方电气作为国内知名的工业自动化产品供应商,在变频器、伺服系统、PLC及运动控制领域拥有成熟的产品线。本文以四方电气产品为基础,设计一套完整的牙签全自动包装机控制系统,涵盖系统架构、硬件选型、控制策略及软件实现等方面,为相关设备制造商提供参考。
2. 工艺分析与控制要求
2.1 牙签包装工艺流程
牙签全自动包装机的典型工艺流程如下:
- 理料排序:散装牙签经振动盘或理料机构整理为单根有序排列;
- 计数分组:光电计数传感器统计牙签根数,达到设定数量(如100根/包)后分组;
- 制袋成型:包装膜经成型器制成筒状袋;
- 充填下料:计数完成的牙签束落入袋中;
- 封口切断:热封机构完成袋口封合,切刀切断分离;
- 成品输出:成品经输送带输出,进入下一工序。
2.2 关键控制要求
| 控制项目 | 技术要求 |
|---------|----------|
| 包装速度 | 120-180包/分钟 |
| 计数精度 | ±1根/包 |
| 封口温度控制 | ±1℃ |
| 制袋长度精度 | ±0.5mm |
| 同步跟踪误差 | ≤1mm |
| 设备连续运行稳定性 | ≥98% |
3. 控制系统总体方案
3.1 系统架构
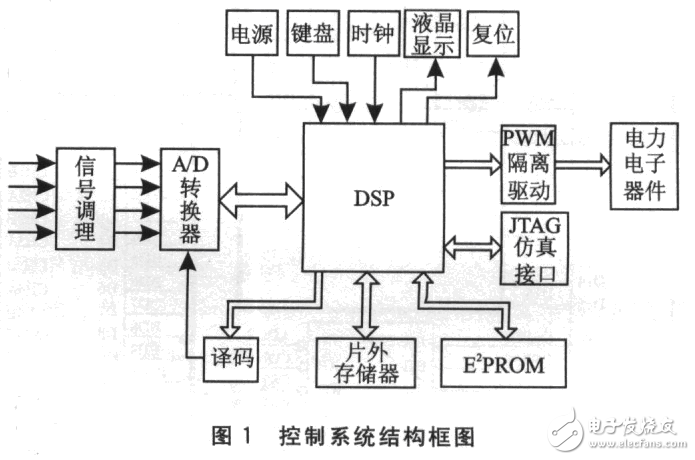
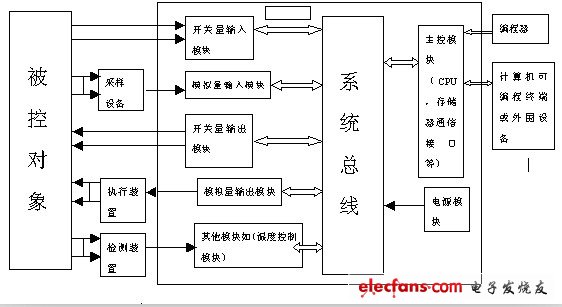
本系统采用“PLC + 伺服驱动 + 变频调速 + 触摸屏HMI”的分层控制架构:
- 上位管理层:7英寸彩色触摸屏,负责参数设定、运行监控、故障报警与人机交互;
- 控制执行层:四方EA系列PLC作为主控制器,完成逻辑运算、运动控制、计数算法及通讯管理;
- 驱动层:四方VS系列伺服驱动器驱动送膜轴、封口轴、切刀轴等关键运动轴;四方VD系列变频器驱动振动盘、输送带等辅传动;
- 检测层:光电传感器、色标传感器、温度传感器、接近开关等构成闭环检测网络。
系统各层之间通过Modbus RTU/RS485及高速脉冲信号进行数据交互,确保指令响应实时性与数据传输可靠性。
3.2 伺服轴配置
| 伺服轴 | 功能说明 | 功率选型 | 控制模式 |
|--------|----------|----------|----------|
| 送膜轴 | 包装膜恒张力输送 | 400W | 速度/位置模式 |
| 封口轴 | 热封辊同步跟踪 | 750W | 电子凸轮同步 |
| 切刀轴 | 定长切断 | 400W | 位置模式 |
| 拉袋轴 | 袋长牵引控制 | 400W | 位置模式 |
伺服系统采用四方VS系列驱动器,具备17位增量/绝对编码器接口、内置电子凸轮功能及高速位置锁存能力,满足多轴同步与定长跟踪的控制需求。
4. 关键控制策略
4.1 送膜恒张力控制
包装膜在输送过程中需保持恒定张力,否则易出现袋长偏差或膜材拉伸。系统采用开环转矩补偿与闭环速度修正相结合的策略:变频器以速度模式驱动送膜电机,PLC根据色标传感器反馈实时修正送膜速度,同时在加减速阶段叠加转矩前馈补偿,将张力波动控制在±5%以内。
4.2 封口轴电子凸轮同步
封口辊需与送膜速度严格同步,以保证封口位置准确。系统利用四方伺服驱动器的电子凸轮功能,将送膜轴编码器信号作为主轴虚拟轴,封口轴按预设凸轮曲线跟随运动,同步误差≤1mm。凸轮曲线可根据袋长参数在HMI上在线调整曲线,无需修改PLC程序。
4.3 计数精度保障
牙签计数采用“光电脉冲+高速计数器+容错算法”方案。PLC内置高速计数器(HSC)接收光电传感器脉冲信号;针对牙签密集通过时可能出现的脉冲重叠问题,采用最小脉冲宽度滤波与滑动窗口计数算法,剔除抖动干扰。当计数达到设定值时,PLC输出下料信号并复位计数器,一次计数周期≤5ms,确保高速工况下的计数准确性。
4.4 封口温度PID控制
热封温度直接影响封口强度与外观。系统采用PLC内置PID指令实现对封口加热棒的闭环温度控制,采样周期100ms,配合固态继电器(SSR)进行PWM调功输出。PID参数经自整定后,温度稳态误差≤±1℃,超调量≤3℃。
4.5 色标跟踪与定长补偿
制袋长度以送膜轴编码器脉冲当量为基准计量。色标传感器检测包装膜上的定位标记,PLC计算出实测袋长与设定值的偏差,通过拉袋轴的相位补偿实现闭环修正。补偿算法采用可变增益方式(偏差较大时快速收敛,偏差较小时平稳修正),袋长控制精度达±0.5mm。
5. 软件设计
5.1 PLC程序结构
PLC程序采用模块化设计,主要包括:
- 主控模块:系统启停逻辑、运行状态管理、安全互锁;
- 运动控制模块:伺服使能、回原点、电子凸轮配置、位置指令输出;
- 计数算法模块:高速计数、滤波、分组下料判断;
- 温度控制模块:PID运算、SSR输出、超温保护;
- 通讯模块:与HMI、伺服驱动器、变频器的Modbus通讯;
- 故障诊断模块:传感器断线检测、伺服报警处理、急停响应;
程序采用梯形图与ST(结构化文本)混合编写,扫描周期控制在10ms以内,保证系统响应速度。
5.2 HMI人机界面设计
触摸屏画面包括主监控页、参数设定页、报警记录页及手动调试页。主要功能包括:
- 实时显示包装速度、计数值、封口温度、伺服状态;
- 袋长、封口温度、计数设定值等工艺参数在线修改;
- 故障代码与处理建议提示;
- 生产统计(班产量、累计产量、运行时间)。
6. 系统调试与运行结果
系统在客户现场完成安装调试后,进行了连续72小时运行测试。主要运行数据如下:
- 包装速度:稳定运行于150包/分钟(可调范围120-180包/分钟);
- 计数精度:抽样500包,计数误差为0的合格率99.2%,超差包中误差不超过±1根;
- 袋长偏差:随机抽取100包测量,偏差在±0.4mm以内;
- 封口温度波动:稳态波动范围±0.8℃;
- 设备综合效率(OEE):达到92.5%,连续运行无故障时间>8小时。
测试结果表明,基于四方电气伺服与PLC的控制系统完全满足牙签全自动包装机的性能指标要求。
7. 结论
本文设计了基于四方电气伺服驱动器、变频器及PLC的牙签全自动包装机控制系统。系统采用电子凸轮同步、高速计数容错、PID温度闭环及色标补偿等关键控制策略,实现了高效、高精度的牙签自动包装生产。实际运行验证表明,该系统包装速度达150包/分钟、计数精度±1根、袋长精度±0.5mm、封口温度精度±1℃,整体性能优良,具有很强的工程实用价值。该方案同样可推广应用于牙线、棉签、吸管等细长小物件的全自动包装设备,具有较好的行业适用性。
参考文献
[1] 四方电气. EA系列可编程控制器用户手册[Z]. 深圳:四方电气技术有限公司.
[2] 四方电气. VS系列伺服驱动器选型与安装手册[Z]. 深圳:四方电气技术有限公司.
[3] 四方电气. VD系列变频器用户手册[Z]. 深圳:四方电气技术有限公司.
[4] 王建. 包装机械自动化控制技术[M]. 北京:机械工业出版社,2019.
[5] 李华. 基于PLC的伺服同步控制在包装设备中的应用[J]. 自动化技术与应用,2021,40(6):45-49.
如若转载,请注明出处:http://www.kaxiaomo.com/product/64.html
更新时间:2026-11-21 09:44:59